
特注ブラケットの加工・製作方法|材質・板厚・形状と一貫加工のポイント
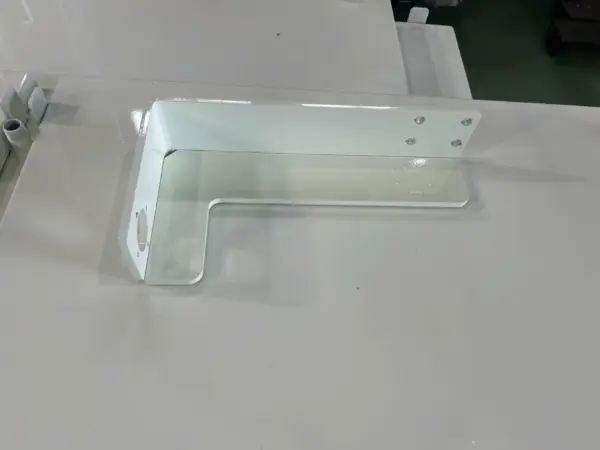
ブラケットは、機器や部品を固定・支持するために使用される金属部品です。単純なL字形状から、リブを溶接した大型品、マシニングセンタで削り出す高精度品まで、用途に応じてさまざまな形状があります。
本記事では、ブラケットの役割や種類、材質ごとの特徴、主な加工方法、コストを抑える設計のポイントについて解説します。
ブラケットとは?役割と主な用途
ブラケットとは、機器や部品を固定したり、構造物を支持したりするための部品です。日本語では「支持金具」「取付金具」などと呼ばれることもあります。
市販されている汎用品だけでなく、装置の構造、取付位置、荷重、周辺部品との干渉などに合わせて、一品ごとに設計・製作される特注ブラケットも数多く使用されています。
ブラケットの役割
ブラケットの主な役割は、次のとおりです。
- 部品や装置を所定の位置に固定する
- 機器や構造物を下部または側面から支持する
- 部品に加わる荷重を受け止める
- 部品同士の位置関係を維持する
- 運転中に発生する振動や変形を抑える
一見すると単純な形状でも、ブラケットの変形や位置ずれは、設備全体の精度低下や振動、異音、部品の早期摩耗につながる可能性があります。そのため、使用条件に合わせた強度、剛性、寸法精度を確保する必要があります。
ブラケットが使用される主な場所
ブラケットは、次のような幅広い分野で使用されています。
- 産業機械・生産設備
- コンベヤーなどの搬送装置
- モーター・減速機
- 配管・ダクト
- 制御盤・電気設備
- 空調設備などの建築設備
- 自動車・輸送機器
例えば、モーターを固定するブラケットには、機器の重量を支える強度だけでなく、回転時の振動を抑える剛性や、軸芯を合わせるための取付精度が求められます。
屋外設備に使用する場合は、強度や精度に加えて、雨水や湿気による腐食を防ぐ材質・表面処理の選定も重要です。
特注ブラケットの主な形状・種類
特注ブラケットには、用途や取付条件に応じたさまざまな形状があります。ここでは、代表的な種類を紹介します。
L字ブラケット
L字ブラケットは、鋼板を直角に曲げて製作する、最も一般的な形状です。壁面やフレームに機器を固定する場合や、水平面と垂直面を接続する場合に使用されます。
一枚の板を曲げて製作すれば、溶接構造と比べて部品点数を減らせます。一方、荷重が大きい場合は板厚を増やす、曲げ部にリブを追加するなどの補強が必要です。
Z字ブラケット
Z字ブラケットは、板材を2か所で曲げ、取付面に段差を設けた形状です。取付位置に高低差がある場合や、周辺部品を避けながら機器を固定する場合に使用します。
2か所の曲げ方向や曲げ順序によって加工性が変わるため、形状を設計する際は使用する金型との干渉も考慮します。
U字・コの字ブラケット
U字・コの字ブラケットは、部品を両側から保持する用途に適した形状です。配管、ローラー、軸受、センサー、搬送装置の構成部品などを支持するために使用されます。
内寸の精度が重要になる場合は、板厚、曲げR、スプリングバックを考慮して曲げ寸法を設定する必要があります。
リブ付きブラケット
リブ付きブラケットは、L字ブラケットなどに三角形の補強板を溶接し、強度や剛性を高めたものです。
板厚を大幅に増やさなくても変形を抑えられる可能性があるため、重量や材料費を抑えながら強度を確保したい場合に有効です。ただし、リブの形状や溶接量によっては熱変形が発生するため、溶接順序や歪み取りも検討します。
厚板・大型ブラケット
厚板・大型ブラケットは、重量物や大型設備の支持、機械フレームへの取付などに使用されます。
レーザー切断、プラズマ切断、ガス切断などで材料を切り出し、溶接や機械加工を組み合わせて製作します。取付面の平面度や穴位置精度が必要な場合は、溶接後にマシニング加工や研削加工を行うことがあります。
切削ブラケット
切削ブラケットは、アルミ、ステンレス、鉄などの材料をマシニングセンタやフライス盤で削り出して製作します。
板金加工では成形しにくい複雑な段差やポケット形状、高精度な穴位置、厳しい平面度・平行度が必要な場合に適しています。一方、材料の除去量が多い形状では、材料費と加工時間が増えやすいため、板金構造や溶接構造との比較が必要です。
板厚によって変わるブラケットの加工方法
ブラケットの加工方法は、材質だけでなく板厚によっても変わります。板厚が増すほど、使用できる切断機や曲げ加工機が限定され、溶接や機械加工を組み合わせるケースが増えます。
薄板ブラケットの加工
薄板ブラケットでは、レーザー切断やタレットパンチプレスで材料を抜き、プレスブレーキで曲げる板金加工が中心です。
薄板を使用する主なメリットは次のとおりです。
- 製品を軽量化しやすい
- 材料費を抑えやすい
- 曲げによる一体化で部品点数を減らせる
- 溶接工程を削減できる可能性がある
一方、板厚が薄いほど荷重や振動によって変形しやすくなります。必要に応じて曲げ形状を追加する、立ち上がり部分を設ける、リブを追加するなどの補強を検討します。
中厚板ブラケットの加工
中厚板ブラケットでは、切断、穴あけ、曲げ、溶接を組み合わせて製作します。
曲げ加工の可否は、板厚だけでなく、材質、曲げ長さ、曲げR、使用する加工機の加圧能力や金型によって変わります。また、材料が元の形状へ戻ろうとするスプリングバックも考慮しなければなりません。
必要な強度を確保できない場合は、板厚を増やすだけでなく、リブや補強材の追加も有効です。
厚板ブラケットの加工
厚板や重量物用のブラケットでは、レーザー、プラズマ、ガスなどで材料を切断した後、溶接や機械加工を行います。
厚板ブラケットの加工では、次の点が重要です。
- 曲げが難しい場合は溶接構造を検討する
- 溶接による収縮や反りを見込む
- 穴位置や取付面の精度が必要な場合は溶接後に機械加工する
- 加工機の能力やワークサイズを確認する
- 製品重量を踏まえて搬送・据付方法を検討する
対応できる板厚やサイズは加工会社の保有設備によって異なるため、図面とあわせて確認する必要があります。
特注ブラケットの主な加工・製作方法
特注ブラケットは、一つの加工だけで完成するとは限りません。求められる形状や精度に応じて、複数の加工方法を組み合わせます。
レーザー切断・プラズマ切断・ガス切断
鋼板からブラケットの外形を切り出す工程です。
レーザー切断は、比較的高い寸法精度と良好な切断面が得られ、薄板から中厚板まで幅広く使用されます。プラズマ切断は中厚板・厚板を効率よく切断しやすく、ガス切断は特に厚い鉄板や大型材料の切断に適しています。材質、板厚、寸法精度、切断面品質、製作数量、コストに応じて加工方法を選定します。
穴あけ・タップ加工
ブラケットには、ボルト固定用の丸穴、位置調整用の長穴、ボルト頭部を収めるザグリ穴、ねじ締結用のタップ穴などを加工します。
レーザーで下穴を加工した後にドリルやタップで仕上げる方法や、マシニングセンタを使用して高精度に加工する方法があります。
曲げ加工
切断した板材をプレスブレーキで曲げ、L字、Z字、コの字などの形状に成形します。
曲げ加工では、曲げR、曲げ方向、曲げ順序、穴と曲げ位置の距離が重要です。形状によっては金型や加工機と製品が干渉し、図面どおりに曲げられないことがあります。
溶接・組立
複数の鋼板、アングル、パイプなどを組み合わせる場合は、溶接によって一体化します。リブや補強材を追加し、強度や剛性を高めることも可能です。
溶接方法は、材質、板厚、必要な強度、外観品質に応じて選定します。溶接量が多い製品では熱変形が発生しやすいため、治具、仮付け、溶接順序などを工夫します。
マシニング・フライス加工
高精度な穴位置、取付面、段差、長穴などが必要な場合は、マシニングセンタやフライス盤で加工します。
特に溶接ブラケットでは、溶接後に取付面や穴を加工することで、溶接熱による変形の影響を抑えながら必要な精度を確保できます。
研削・歪み取り
高い平面度や平行度が求められる場合は、溶接後に歪み取りや研削加工を行います。
ただし、すべての面を高精度に仕上げると加工費が増えるため、機器を取り付ける基準面など、精度が必要な範囲を図面上で明確にすることが大切です。
塗装・メッキなどの表面処理
ブラケットの使用環境や外観要求に応じて、次のような表面処理を行います。
- 焼付塗装
- 粉体塗装
- 溶融亜鉛メッキ
- 電気亜鉛メッキ
- 酸洗い
- アルマイト
- 黒染め
材質によって適用できる表面処理は異なります。屋外、食品工場、薬品設備などで使用する場合は、耐食性や衛生面も考慮して選定します。
ブラケットを加工・製作する際のポイント
ブラケットを設計・発注する際は、形状だけでなく、加工性や使用環境まで考慮する必要があります。
使用荷重に合わせて材質・板厚を選定する
支持する機器の重量だけでなく、振動、衝撃、繰り返し荷重、荷重のかかる方向なども確認します。
板厚を増やせば必ず最適になるとは限りません。曲げ形状やリブによって剛性を高める方法も含め、重量とコストのバランスを検討します。
曲げ部の内Rと曲げ代を考慮する
板材を曲げると、曲げ部の内側には圧縮、外側には引張りの力が発生します。そのため、展開寸法を算出する際は、材質、板厚、内Rに応じた曲げ代を考慮します。
内Rを極端に小さくすると、曲げ部に割れが発生する可能性があります。使用する金型や加工条件に合わせた設定が必要です。
穴と曲げ部の距離を確保する
穴が曲げ位置に近すぎると、曲げ加工時に穴が楕円形に変形したり、周辺が引っ張られたりする可能性があります。
十分な距離を確保できない場合は、曲げ加工後に穴を加工する、逃げ形状を設けるなどの方法を検討します。
溶接による熱変形を見込んで設計する
溶接部は加熱と冷却によって収縮するため、反り、ねじれ、角度変化などが発生します。
溶接量を必要最小限にする、左右の溶接をバランスよく行う、治具で固定する、溶接後に歪み取りを行うなどの対策が必要です。
基準面と重要寸法を図面上で明確にする
すべての寸法に厳しい公差を設定すると、加工工程や検査工数が増え、コストアップにつながります。
機器を取り付ける面、位置決めに使用する穴、他部品との組立に関係する寸法など、機能上重要な箇所を明確にすることが大切です。
表面処理後の膜厚を考慮する
塗装やメッキを行うと、表面に一定の膜厚が加わります。はめ合い部、精密穴、タップ穴などでは、膜厚によって組立性が低下する可能性があります。
必要に応じてマスキングを行う、表面処理後に仕上げ加工を行うなど、工程を事前に検討します。
特注ブラケットの加工会社を選ぶポイント
ブラケットの品質、納期、コストは、依頼する加工会社の設備や対応範囲によって大きく変わります。発注先を選定する際は、次の点を確認します。
必要な材質・板厚・サイズに対応できるか
同じブラケット加工でも、薄板板金を得意とする会社と、厚板・大型製缶を得意とする会社では、対応できる範囲が異なります。
材質、板厚、外形寸法、製品重量を提示し、保有設備で対応できるか確認します。
切断から曲げ・溶接・機械加工まで対応できるか
複数工程が必要なブラケットでは、切断、曲げ、溶接、機械加工の対応範囲を確認します。
特に大型品や高精度品では、溶接後のワークを加工できるマシニングセンタや、製品を固定できる治具の有無も重要です。
表面処理を含めて依頼できるか
塗装、メッキ、アルマイトなどを含めて依頼できれば、発注先を一本化できます。
協力会社で表面処理を行う場合は、処理後の寸法管理、外観検査、梱包まで対応できるかを確認すると安心です。
単品・試作・量産のどこまで対応できるか
一品物の試作と量産品では、適した設備や生産体制が異なります。
開発段階から量産までを予定している場合は、試作時の設計変更への対応力に加え、量産時の治具製作、工程管理、品質保証まで確認します。
溶接後の機械加工や精度保証ができるか
溶接ブラケットで高い位置精度が必要な場合、溶接前に穴を加工するだけでは精度を確保できないことがあります。
溶接後の機械加工、歪み取り、基準面加工、三次元測定などに対応できる会社であれば、完成品としての精度を管理しやすくなります。
検査設備と品質管理体制が整っているか
ノギスやマイクロメーターだけでなく、ハイトゲージ、定盤、三次元測定機など、製品に必要な検査設備があるかを確認します。
検査成績書、材料証明書、表面処理証明書などの提出が必要な場合は、見積もり前に伝えておくことが重要です。
当社のブラケットの加工事例をご紹介
ブラケット
本事例は、コンベア架台に取り付けるブラケットの製作事例です。鋼板をレーザー加工で所定の形状に切り出した後、曲げ加工によって立体形状に成形しました。さらに、マシニング加工とタップ加工を施し、取付穴の位置精度を確保しています。
加工後は塗装仕上げまで対応しており、切断・曲げ・切削・表面処理までを一貫して手配できます。協力企業との連携体制を活かし、各工程の品質を適切に管理することで、高精度なブラケットを短納期で提供しています。
まとめ
特注ブラケットの加工では、使用荷重、設置環境、必要精度に合わせて、材質・板厚・形状・表面処理を選定することが重要です。
ブラケット製作を依頼する際は、単に切断や曲げができるかだけでなく、溶接、機械加工、歪み取り、表面処理、検査まで含めた対応範囲を確認することが大切です。切断から表面処理・組立まで一貫して依頼することで、納期管理の簡素化、品質の安定化、発注工数の削減につながります。お困りの方はお気軽に当社にご連絡ください。