
型鋼の穴あけ加工でよくある課題とは?アングル・チャンネルの穴あけ加工を解説
型鋼は、機械架台や設備フレーム、建築金物、各種ユニット品など幅広い分野で使用される鋼材です。なかでも穴あけ加工は、ボルト締結や部品取付に欠かせない重要工程であり、寸法精度や穴位置のズレが最終的な組立品質に大きく影響します。本記事では、型鋼の穴あけ加工の基礎から、対象となる鋼材、用途、加工時によくある課題まで詳しくご紹介します。
型鋼の穴あけ加工とは
型鋼の穴あけ加工とは、アングル、チャンネル、H形鋼、平鋼、I形鋼などの鋼材に対して、ボルト締結や部品取付のための穴を加工する工程です。主にドリル加工、プレス加工、レーザー加工、ガス切断後の仕上げ加工などが用いられます。
型鋼は断面形状に特徴があり、板材のように平面上へ単純に穴をあける加工とは異なります。フランジやウェブの位置、材料の厚み、長尺材の反り、加工面の傾きなどを考慮しながら、図面通りの穴位置を確保する必要があります。
特にH鋼 穴あけやアングル 穴あけでは、穴ピッチや端面からの距離、左右対称性、組立時の干渉確認が重要です。わずかな位置ズレでも、現場でボルトが通らない、相手部品と合わない、追加工が必要になるといったトラブルにつながるため、加工前の段取りと治具設計が品質を左右します。
また、穴あけ加工単体だけでなく、切断、開先、曲げ、溶接、表面処理、組立までを一貫して対応することで、部品ごとの誤差累積を抑えやすくなります。製缶品やユニット品では、穴あけ精度だけでなく、溶接歪みを見越した加工順序の検討も重要です。
穴あけ加工の対象となる主な型鋼
型鋼にはさまざまな種類があり、それぞれ断面形状や使用目的が異なります。穴あけ加工を行う際は、鋼材ごとの特徴を理解したうえで、加工方法や固定方法を選定することが大切です。
アングル
アングルは、L字形の断面を持つ型鋼です。等辺山形鋼、不等辺山形鋼などがあり、架台、フレーム、補強材、ブラケットなどに多く使用されます。
アングルの穴あけでは、片側の面だけに穴をあける場合と、両面に穴をあける場合があります。L字形状のため、加工時に材料を安定して固定しにくく、穴位置のズレや傾きが発生しやすい点に注意が必要です。特に長尺アングルでは、材料のねじれや反りを考慮し、基準面を明確にして加工することが求められます。
また、組立時に相手部品と直角に接合されることが多いため、穴位置だけでなく、切断長さや端面の直角度も重要になります。穴あけ後に溶接を行う場合は、熱歪みによって穴ピッチが変化しないよう、加工順序の管理も必要です。
チャンネル
チャンネルは、コの字形の断面を持つ型鋼です。溝形鋼とも呼ばれ、設備フレーム、架台、搬送装置、建築部材などに使用されます。
チャンネルの穴あけ加工では、ウェブ部分に穴をあけるケースが多い一方、フランジ部分への穴あけが必要になる場合もあります。コの字形状のため、加工工具が干渉しやすく、穴の位置や加工方向によっては専用治具や段取り替えが必要です。
また、左右のフランジが立ち上がっているため、クランプ方法を誤ると材料が変形したり、加工中に振動が発生したりします。精度を安定させるには、材料を確実に支持し、加工面が傾かないように固定することが重要です。
H形鋼
H形鋼は、H字形の断面を持つ代表的な構造用鋼材です。建築鉄骨、機械架台、大型設備のベースフレームなど、強度が求められる用途で使用されます。
H鋼 穴あけでは、フランジ部やウェブ部にボルト穴を加工することが多く、穴径、穴ピッチ、ゲージ寸法の精度が特に重要です。大型部材の場合、材料重量が大きく、搬送や位置決めにも手間がかかります。そのため、加工設備の対応サイズやクレーン設備の有無も、加工先を選定する際の重要なポイントになります。
H形鋼は構造部材として使用されるため、穴位置のズレが組立精度や強度設計に影響する場合があります。複数本のH形鋼を組み合わせて架台やフレームを製作する場合は、単品加工の精度だけでなく、溶接後・組立後の全体寸法まで見据えた対応が求められます。
平鋼
平鋼は、フラットバーとも呼ばれる平板状の鋼材です。ブラケット、補強板、取付プレート、当て板などに使用されます。形状が単純なため穴あけ加工は比較的行いやすいものの、板厚や長さによっては反りやバリ、穴周辺の変形が発生することがあります。
平鋼では、複数穴のピッチ精度や、端面から穴中心までの距離が重要です。特に相手部品とのボルト締結に使用される場合は、図面寸法を正確に反映した加工が必要です。切断、穴あけ、面取り、メッキや塗装まで一括で対応することで、調達工数や品質確認の手間を削減できます。
I形鋼
I形鋼は、I字形の断面を持つ型鋼で、梁や構造部材として使用されます。H形鋼と似ていますが、断面バランスやフランジ形状が異なるため、用途や強度条件に応じて使い分けられます。
I形鋼の穴あけ加工では、ウェブ部への穴あけや接合部へのボルト穴加工が中心になります。断面形状の関係で、加工時の固定方法や工具のアクセス性に注意が必要です。構造部材として使用される場合は、穴径や穴位置だけでなく、穴周辺の仕上がりやバリ処理も品質上の重要な確認項目になります。
型鋼に穴あけ加工が必要となる用途
型鋼への穴あけ加工は、単に穴をあけるだけの工程ではありません。後工程での組立性、現場施工性、製品の強度、メンテナンス性に関わる重要な加工です。ここでは、代表的な用途をご紹介します。
機械架台や設備フレームの組立
機械架台や設備フレームでは、アングル、チャンネル、H形鋼、平鋼などを組み合わせて、装置を支える構造体を製作します。これらの部材には、ボルト締結用の穴、アンカー固定用の穴、カバーやセンサーを取り付けるための穴など、さまざまな穴加工が必要です。
架台やフレームは、複数の鋼材を立体的に組み合わせるため、単品の穴位置が正確でも、溶接歪みや組立誤差によって最終的に穴が合わなくなることがあります。そのため、製缶まで一貫対応できる加工先であれば、穴あけ、仮組み、溶接、仕上げまでを踏まえた品質管理が可能です。
特に設備フレームでは、据付現場での調整作業を減らすことが重要です。事前に高精度な穴あけ加工を行い、組立確認まで実施しておくことで、現場での追加工や納期遅延のリスクを抑えられます。
建築・設備用部材のボルト締結
建築金物や設備用部材では、型鋼同士をボルトで締結するための穴あけ加工が必要です。ボルト締結は、溶接に比べて現場での組立や分解がしやすく、メンテナンス性にも優れています。
一方で、ボルト穴の位置がずれていると、部材同士を正しく固定できません。長穴で調整する方法もありますが、設計意図に合わない穴形状にすると、強度や見た目、施工性に影響する場合があります。そのため、図面指示に基づいた正確な穴径、穴数、穴ピッチの管理が重要です。
H形鋼やチャンネルなどの構造部材では、穴あけ位置が接合部の強度に関わることもあります。加工時には、図面寸法だけでなく、使用するボルト径、ワッシャーの外径、工具の締付スペースなども確認しておくと、後工程での不具合を防ぎやすくなります。
ブラケットや補強部材の取り付け
ブラケットや補強部材を取り付ける際にも、型鋼への穴あけ加工は欠かせません。例えば、アングル材に取付穴を設けて補強金具として使用したり、チャンネル材にブラケットをボルト固定したりするケースがあります。
ブラケット類は、比較的小さな部品であっても、取り付け位置の精度が重要です。穴位置がずれると、取り付ける機器の水平や垂直が出ない、カバーや配管と干渉する、現場で長穴加工が必要になるといった問題が発生します。
また、補強部材の場合は、荷重がかかる方向や締結部の剛性を考慮する必要があります。穴あけ位置が端部に近すぎると、割れや変形の原因になる可能性があるため、設計段階から加工可否や必要な余白を確認しておくことが大切です。
型鋼の穴あけ加工でよくある課題
型鋼の穴あけ加工では、材料形状や後工程の影響によって、さまざまな課題が発生します。代表的なものとして、穴位置のズレ、加工面の傾き、バリの発生、長尺材の反り、溶接歪みによる寸法変化などが挙げられます。
特にアングルやチャンネルは、断面形状の影響で固定が難しく、加工中に材料がわずかに動くと穴位置がずれてしまいます。H形鋼のような大型鋼材では、材料の重量や長さによって位置決めに時間がかかり、基準の取り方を誤ると複数箇所の穴が連続してずれることもあります。
また、穴あけ後のバリ処理が不十分だと、ボルトが入りにくい、締結面が密着しない、作業者がけがをするなどの問題につながります。穴径や穴位置だけでなく、面取りや仕上げまで含めて品質を確認することが重要です。
さらに、製缶品では穴あけ加工後に溶接を行うことで、熱歪みによって穴ピッチや全体寸法が変化する場合があります。そのため、必要に応じて溶接前に穴をあけるのか、溶接後に仕上げ穴加工を行うのかを検討しなければなりません。高精度が求められる部品では、加工順序の設計そのものが品質確保のポイントになります。
当社の穴あけ加工における特徴
当社では、加工数量や求められる精度に合わせて、レーザー加工機、マシニングセンタ、ボール盤などの設備を使い分け、効率性と精度を両立した穴あけ加工を行っています。鋼板への丸穴加工はもちろん、チャンネル鋼、アングル鋼、H形鋼に対する異形穴や長穴、楕円穴など、複雑な穴形状にも対応可能です。
また、3次元レーザー加工機を活用することで、パイプ材への穴あけ加工においても品質・コスト・納期の最適化を図っています。さらに、穴あけ加工に加えて、タップ加工や面取りなどの二次加工まで一貫して対応できるため、工程短縮と短納期対応を実現しています。
当社の形鋼の穴あけ加工事例をご紹介
配電盤の架台
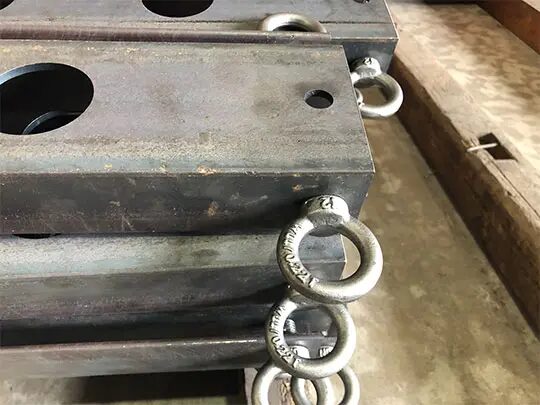
こちらは、SS製配電盤架台の加工事例です。
まず、バンドソーを用いてチャンネル材を所定寸法に切断し、その後、当社保有の立形マシニングセンタにてタップ加工を実施しました。加工後には、メガネボルトの取り付けまで対応しています。
当社では、切断や穴あけといった一次加工に加え、タップ加工・切削加工などの二次加工も一部内製化しています。そのため、工程間の待ち時間を抑え、短納期のご依頼にも柔軟に対応することが可能です。
まとめ
今回は型鋼の穴あけ加工について、対象となる主な鋼材や用途、加工時によくある課題、高精度加工から製缶まで一貫対応するメリットをご紹介しました。型鋼の穴あけ加工は、アングル 穴あけやH鋼 穴あけのように、鋼材の形状やサイズ、後工程によって注意点が大きく異なります。
型鋼の穴あけ加工、機械架台、設備フレーム、鋼材ユニット品の製作でお困りの方はお気軽にご相談ください。