
曲げ加工で生じるR部分への穴あけ加工とは?加工時の課題と精度を確保するポイント
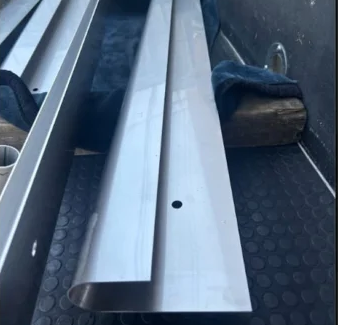
鋼板などの曲げ加工では、曲げた部分に一定の丸みを持つ「曲げR」が生じます。通常、穴あけ加工は平らな面に対して行いますが、製品の構造や取付位置によっては、曲げ加工によって生じたR部分(曲面)そのものに穴あけ加工が必要となるケースがあります。
しかし、曲げR部分は平面とは異なり、ドリルが加工面に均等に接触しにくく、穴位置のずれや工具の振れ、穴径の精度不良などが発生する可能性があります。また、曲げ加工後の製品は立体的な形状となるため、加工時の固定や位置決めにも工夫が必要です。
そこで本記事では、曲げ加工で生じるR部分への穴あけ加工について、加工が難しい理由や具体的な加工方法、精度を確保するためのポイントを解説します。
>>【関連記事】鋼材の形状別曲げ加工のポイントとは?|H鋼・アングル・チャンネル・フラットバーの加工時の注意点

曲げ加工で生じるR部分への穴あけ加工とは?
曲げ加工における曲げRとは?
曲げRとは、鋼板などを曲げ加工した際に、曲げ部分に生じる丸みのことです。平らな鋼板を90度に曲げ加工すると、曲げ部分は完全な直角にはならず、一定の曲率を持つ曲面が形成されます。この曲面の半径を曲げRと呼び、一般的には内側の曲げ半径を「内R」、外側の曲げ半径を「外R」と呼びます。
曲げRの大きさは、鋼材の材質や板厚、加工方法、使用する金型などによって異なります。曲げ加工では、鋼板の外側には引張方向、内側には圧縮方向の変形が生じます。そのため、曲げRを適切に設定しないと、曲げ部分の割れや板厚減少、寸法精度の不良などにつながる場合があります。
曲げR部分への穴あけ加工が必要となるケース
曲げR部分への穴あけ加工は、製品の設計上、穴の位置が曲げ部分と重なる場合などに必要となります。
主に以下のようなケースが考えられます。
- 産業機械のブラケット: 曲げ加工したブラケットのR部分に、部品の取付穴や締結用の穴が必要となるケース
- 設備用フレーム・支持金物: 設置スペースや取付位置の制約により、曲げ部分に穴を配置するケース
- 機械カバー・板金部品: 曲げR部分に配線用の貫通穴や位置決め用の穴を設けるケース
- 製缶構造物の構成部品: 曲げ加工した鋼材に対して、組立工程で必要となる穴を加工するケース
通常、穴位置は平面部分に設ける方が加工しやすいものの、製品の構造や用途によっては、曲げR部分への穴あけが求められることもあります。
曲げR部分への穴あけ加工が難しい理由
曲げ加工後のR部分は曲面となっているため、一般的な平面への穴あけ加工とは異なる技術的な課題があります。ここでは、主な4つの課題について解説します。
曲げRの大きさによって穴あけの難易度が変わる
曲げR部分への穴あけ加工では、曲げ半径の大きさも重要な要素となります。曲げRが小さく、曲面の変化が急な部分では、穴の位置や加工方向によって工具が不安定になりやすくなります。また、穴径が大きいほど、穴あけ開始時に工具が接触する範囲も広がるため、曲面の影響を受けやすくなる場合があります。
一方、曲げRが大きい場合でも、穴の中心位置が曲面のどこにあるかによって工具との接触状態は異なるため、そのため、曲げRの数値だけで加工の難易度を判断するのではなく、曲げ半径・穴径・穴位置・工具の進入方向を組み合わせて検討することが重要です。
曲げ加工後の製品は固定・位置決めが難しい
穴あけ加工では、加工中に鋼材が動かないよう、ワークを適切に固定する必要があります。しかし、曲げ加工後の製品はL字形やコの字形などの立体的な形状となるため、平板の状態と比較して固定しにくくなる場合があります。
特に、曲げ部分の近くに穴をあける場合には、工具や加工設備が製品の立ち上がり部分に干渉する可能性もあります。また、固定方法が不適切な場合、加工中の振動やワークの変形によって穴位置や寸法精度に影響が生じることがあります。
そのため、製品形状に応じた治具の使用や固定位置の調整、工具との干渉確認などが必要です。
穴径・穴形状の精度を確保しにくい
曲げR部分への穴あけ加工では、穴の入口が曲面となるため、平面上の穴とは異なる形状になることがあります。例えば、曲面に対して一定方向から円筒状の穴を加工した場合、穴の入口は見る方向によって円形ではなく、楕円状などに見えることがあります。
これは、必ずしも加工不良を意味するものではありません。曲面と円筒状の穴が交差することによって生じる幾何学的な形状です。そのため、曲げR部分に穴を設ける場合には、穴径だけでなく、穴の中心軸や加工方向、位置公差などを明確にすることが重要です。
特に、ボルトや位置決めピンなどを通す穴では、相手部品との組付け条件を考慮した穴加工が求められます。
当社の穴あけ加工における特徴
立型マシニングセンタ武田機械製「TK20S-3000MV-5」による高精度な切削加工に対応
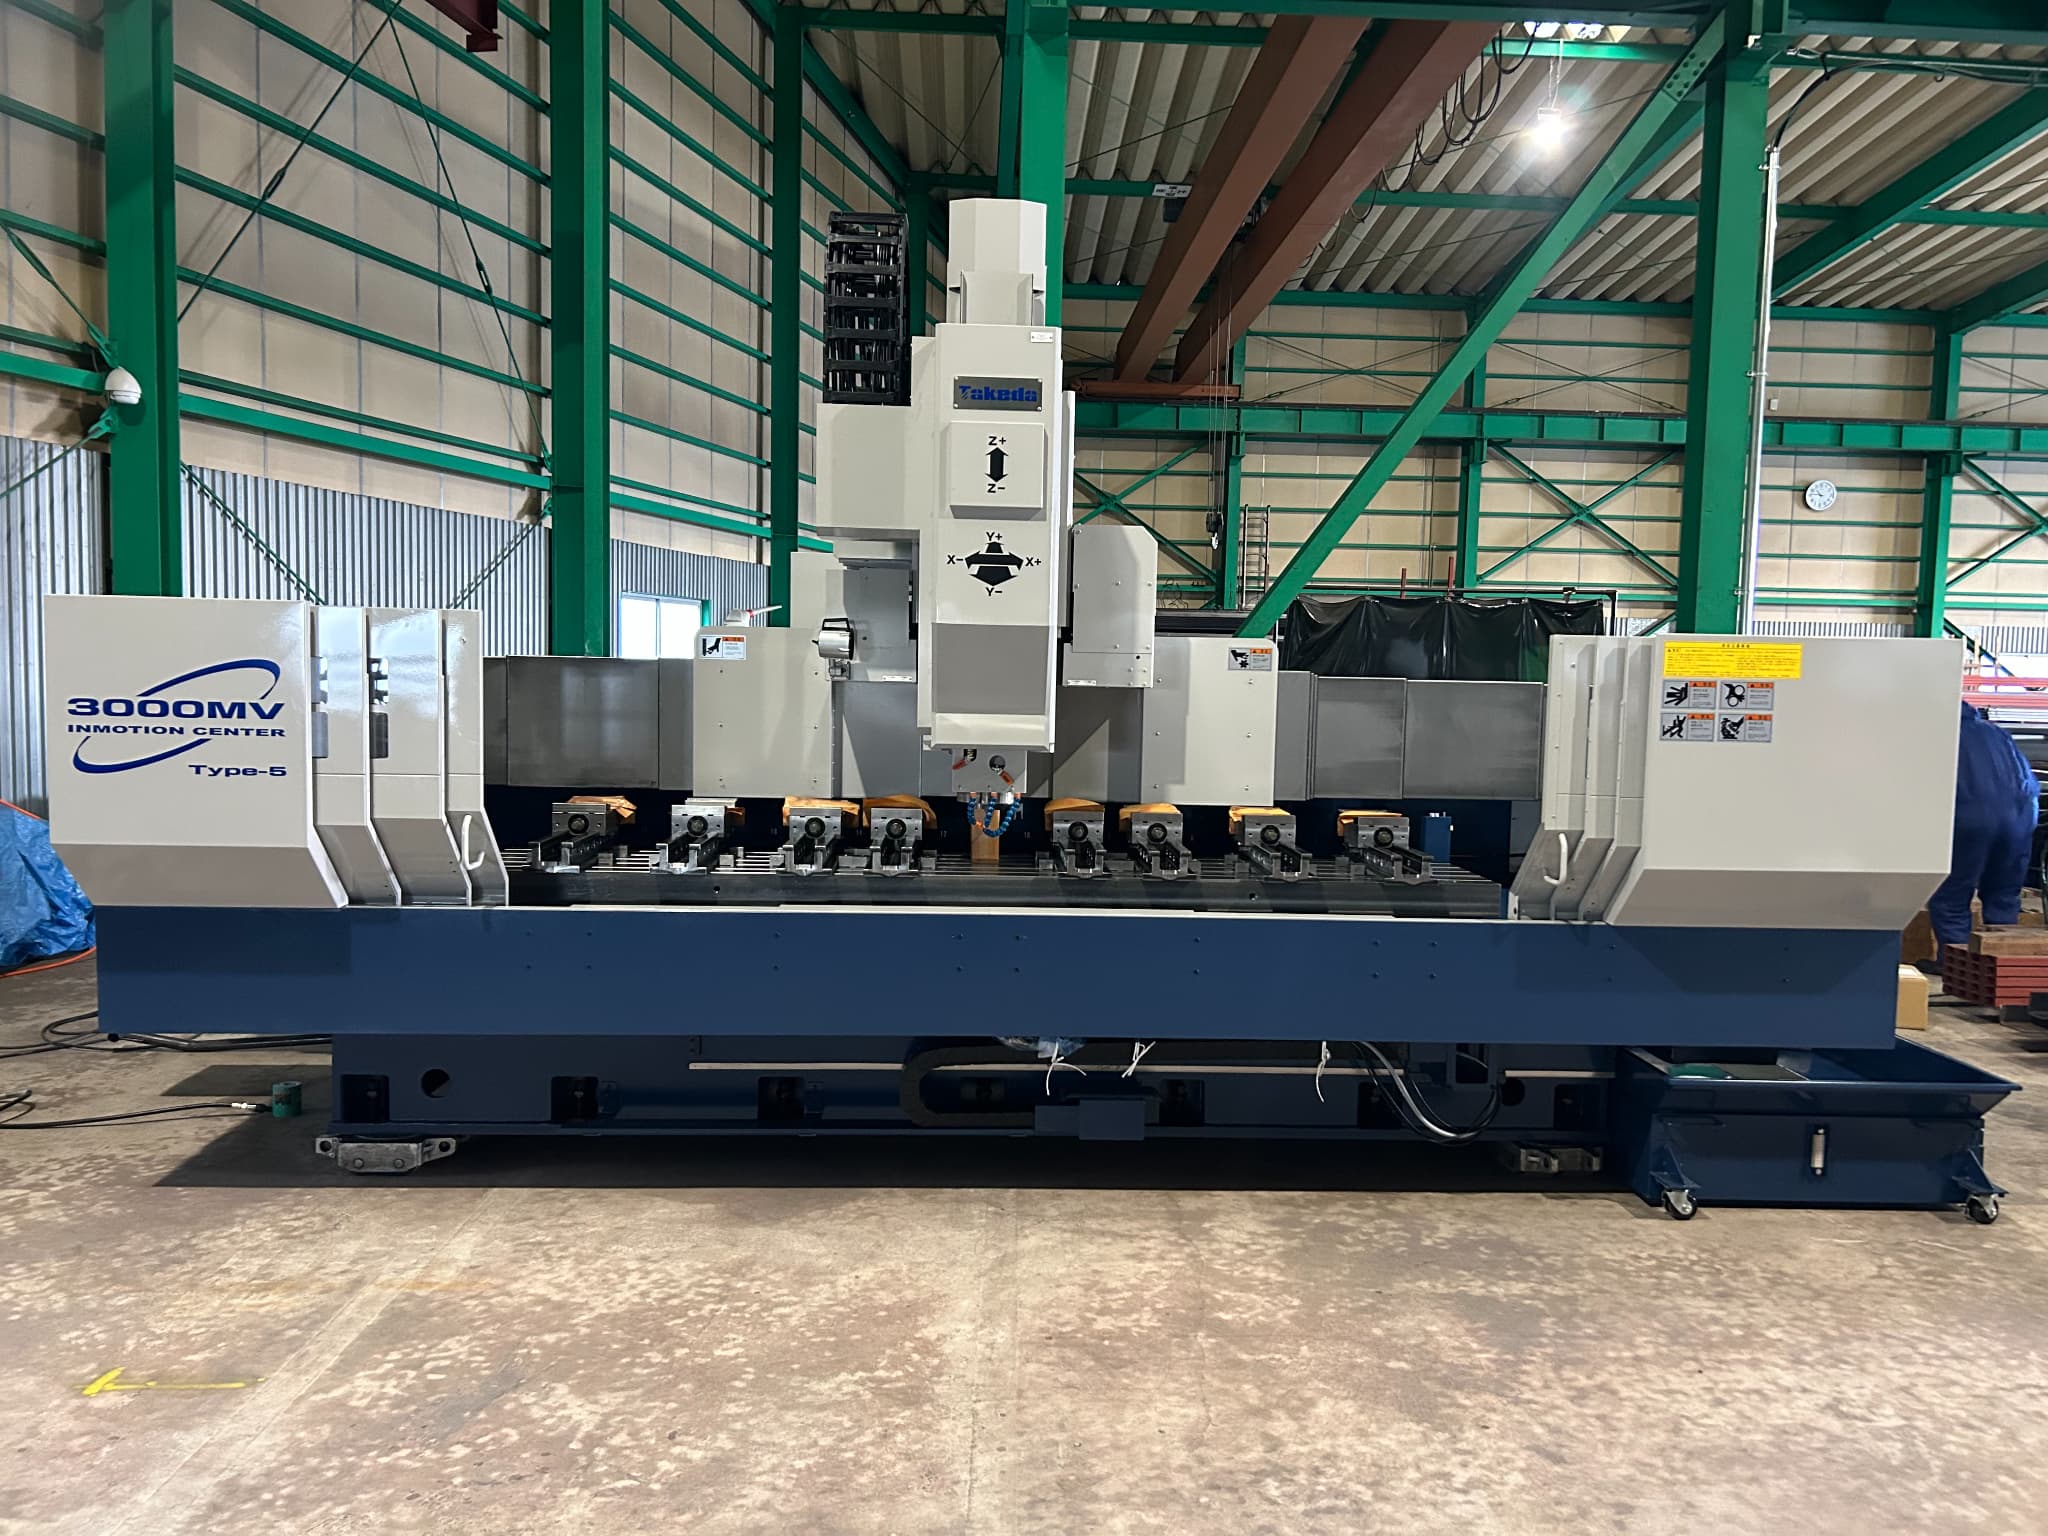
当社では、レーザー加工機、マシニングセンタ、ボール盤などの設備を使い分け、効率性と精度を両立した穴あけ加工を行っています。
特に当社では、武田機械製「TK20S-3000MV-5」を保有し、長尺加工や高精度な機械加工に対応をしており、8つのバイスでワークを多方面から固定することによって、位置決め、固定を行い精度の高い穴あけ加工を実施することが可能です。
幅広い鋼材・形状・サイズに対応
当社では、鋼板やアングル、チャンネル、H形鋼など、さまざまな鋼材を取り扱っています。
豊富な鋼材在庫と協力会社ネットワークを活かし、製品形状や必要な加工工程に応じた柔軟な対応が可能です。
また、自社で長尺マシニングセンタを保有しており、曲げ加工や製缶加工と機械加工を組み合わせる案件についてもご相談いただけます。
まとめ
曲げ加工によって生じたR部分への穴あけ加工は、平面への穴あけとは異なり、工具の片当たりや穴位置ずれ、ワークの固定など、さまざまな技術的課題があります。
株式会社鍛冶儀が運営する「三重・愛知・岐阜 鋼材加工まるごと受託センター.com」では、曲げ加工・穴あけ加工・切削加工・製缶加工など、幅広い鋼材加工を一括して承っています。
「曲げ加工後のR部分に穴を設けたい」「曲げ加工と穴あけ加工をまとめて依頼したい」「複数工程が必要な鋼材加工を一括で発注したい」 といったご要望がございましたら、ぜひ当社までお気軽にお問い合わせください。。