
鋼材の曲げ加工とは?加工時の注意点や当社の加工事例

鋼材の曲げ加工は、切断せずに金属の性質を利用して鋼材の形状を変える汎用性の高い加工方法です。加工方法は多岐に渡り、高精度な曲げ加工を行うためには押さえておくべきポイントが複数あります。本記事では、曲げ加工の具体的な方法や特徴、当社の加工事例についてご紹介します。

鋼材の曲げ加工とは
鋼材の曲げ加工とは、鋼板や形鋼などの鋼材に外力を加え、塑性変形を利用して所定の角度や形状に成形する加工方法です。切削加工とは異なり、材料を除去せず形状を変えるため、材料歩留まりが高い点が特徴です。
また、鋼材の曲げは建築、産業機械、コンベアなどの搬送設備など幅広い分野で活用されており、フレームやブラケット、架台部品に使用される鋼材の加工方法として用いられることが多いです。
曲げ加工は鋼材の材質によって曲げ荷重や金型形状が大きく変わるため、材質特性を踏まえた条件設定が必要になります。
鋼材の代表的な曲げ加工の種類
V曲げ
V曲げはV字形状の下型と上型を用いて鋼材を押し込み、曲げる代表的な加工方法です。鋼材の曲げ加工の中でも汎用性が高い加工方法です。
V曲げは、板厚や角度の調整が比較的容易であり、小ロットから量産まで幅広く対応できます。
L曲げ
L曲げは、鋼材を直角に近い形状へ成形する曲げ加工で、アングル形状の部品製作に多用されます。鋼材の曲げの中でも構造部品に適した加工方法です。
L曲げは、直角精度が要求される場面で多く採用されるため、架台やフレーム部品で使用頻度が高いです。
U曲げ
U曲げは、鋼材を文字通りUの字の形に成形する曲げ加工方法の一種です。一度のプレス工程で二箇所の曲げポイントを同時に形成するのが特徴で、対称性の高い形状を作る際に、作業効率を高めることができます。
ロール曲げ加工
ロール曲げ加工は、三本以上のロールの間に鋼材を通して円筒状にする加工方法です。プレス加工とは異なり、連続的に圧力をかけて緩やかなカーブを描きます。大型のタンクや配管など、R(半径)の大きな形状を作る際に最適な加工方法です。
鋼材の曲げ加工で確認すべき板厚・長さ・曲げ半径
鋼材の曲げ加工を依頼する際は、材質だけでなく、板厚、曲げ長さ、曲げ半径などを確認する必要があります。
板厚と必要な曲げ荷重
一般的に、鋼材の板厚が厚くなるほど、曲げ加工に必要な荷重も大きくなります。また、同じ板厚でも曲げる長さが長いほど、大きな加圧能力が必要です。
加工会社の設備に十分な加圧能力があっても、使用できる金型や加工形状によって対応可否が変わる場合があります。そのため、材質・板厚・曲げ長さ・形状をまとめて確認することが重要です。
最小曲げ半径
曲げ半径とは、曲げ部分の丸みを示す寸法です。特に、曲げ部分の内側の半径を内Rと呼びます。
板厚や材質に対して内Rが小さすぎると、曲げ部分の外側が大きく引き伸ばされ、クラックが発生する可能性があります。図面を作成する際は、必要以上に小さな曲げ半径を指定せず、加工会社に実現可能な寸法を確認することが大切です。
長尺材の曲げ加工
長尺鋼材の曲げ加工では、製品の端部と中央部で曲げ角度に差が生じたり、加工後に反りやねじれが発生したりすることがあります。
特に、長さ数メートルのカバーやフレーム部品では、設備の曲げ長さだけでなく、長尺加工の実績や角度補正のノウハウも重要です。
穴・切り欠きと曲げ位置の関係
穴や切り欠きが曲げ線に近い場合、曲げ加工によって穴が変形したり、寸法がずれたりする可能性があります。
穴位置を変更できない場合は、先に曲げ加工を行ってから穴あけ加工を施すなど、工程を見直すことで対応できる場合があります。レーザー切断、曲げ、穴あけまで一貫して対応できる加工会社であれば、完成形状を踏まえて適切な工程を検討しやすくなります。
鋼材の曲げ加工で注意すべき点
スプリングバック
スプリングバックは、曲げ加工後に材料が元の形へ戻ろうとする現象です。金属が持つ弾性の性質により、曲げた角度がわずかに開いてしまいます。
そのため、対策としてあらかじめ鋼材を深く曲げる「オーバーベンド」が有効です。また、材質や硬度、板厚によって戻り量は大きく異なるため、各材料の特性を理解したうえで曲げ加工を実施する必要があります。
クラック
クラックとは、鋼材の曲げ加工中に表面や端面に発生するひび割れのことです。材料の限界を超えて伸ばされた際に、金属組織が破壊されることで生じます。
クラックを防ぐには、材料の圧延方向である板目を意識する必要があります。板目に対して直角に曲げる方が、割れのリスクを低減できます。
鋼材の曲げ加工を依頼する会社の選び方
希望する材質・板厚・長さに対応できるか
まず確認したいのが、希望する材質、板厚、曲げ長さに対応できるかどうかです。
設備の最大加圧能力だけでは加工可否を判断できません。曲げる長さ、形状、曲げ半径、金型との干渉なども関係するため、図面を提示して確認することをおすすめします。
長尺材・厚板の加工実績があるか
長尺材や厚板の曲げ加工では、大型設備に加えて、角度のばらつきや反りを抑えるノウハウが求められます。
希望する製品に近い材質、板厚、長さの加工実績があるかを確認すると、発注先を選びやすくなります。
切断・穴あけ・溶接まで一貫対応できるか
鋼材部品の製作では、曲げ加工だけで完結するとは限りません。レーザー切断、穴あけ、開先加工、溶接、機械加工、表面処理など、複数の工程が必要になる場合があります。
工程ごとに異なる会社へ発注すると、工程間の輸送、納期調整、品質管理などの負担が増加します。複数工程をまとめて依頼できる会社を選ぶことで、発注管理を簡素化し、リードタイムの短縮にもつなげられます。
検査・品質保証体制が整っているか
曲げ加工品では、曲げ角度、外形寸法、穴位置、反り、ねじれなどの確認が必要です。
必要な寸法公差や検査項目がある場合は、使用する測定器や検査成績書の発行可否なども事前に確認しましょう。
試作・小ロット・短納期に対応できるか
加工会社によって、得意とするロットや納期は異なります。
試作から量産への移行を予定している場合は、試作品だけでなく、継続的な生産にも対応できるかを確認することが大切です。数量や希望納期を事前に共有することで、材料の取り方や加工工程を含めた提案を受けやすくなります。
当社の鋼材の曲げ加工の特徴
当社は、最長6メートルまでの長尺材に対応可能な曲げ加工を得意としており、歪みや反りが生じやすい長尺材であっても、高い寸法精度を確保した加工を実現しております。薄板から厚板まで幅広い板厚に対応できる設備体制を整え、試作品の製作から量産対応まで柔軟にお応えいたします。
また、鋼板の曲げ加工に限らず、パイプやアングル材の曲げにも対応しており、建築部材をはじめ、産業機械のフレームやコンベヤ用レールなど、多様な用途での製作実績を有しております。
当社の鋼材の曲げ加工事例
パイプ カバー品

こちらは、パイプ用カバー部品の加工事例です。レーザー加工により形状および各穴加工を行った後、曲げ加工、溶接工程までを経て製作しました。レーザー加工から溶接までの全工程を一貫して対応することで、品質の安定化と工程短縮を実現しています。
本事例では、100個ロットかつ短納期という条件でしたが、当社が有する協力企業ネットワークを活用することで迅速に対応し、スピーディーな納品を行うことができました。その結果、お客様にも高い評価をいただいております。
排水装置用部品
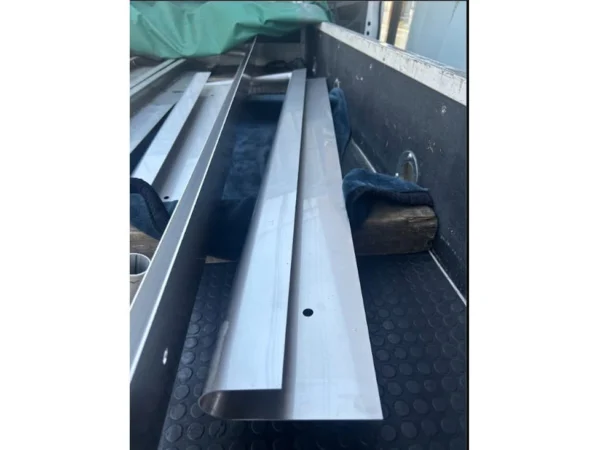
こちらは、排水装置に使用されるステンレス部品の加工事例です。
板厚2.5mmのステンレス鋼板をレーザー加工で切り出し、穴あけ加工を施した後、曲げ加工によって所定の形状に仕上げました。
本製品は、曲げ部分の幅が60mmと狭い一方で、片側が190mmと長い形状です。そのため、曲げ加工時に寸法や角度の精度を確保することが難しく、高度な加工技術が求められました。
当社では、協力企業とのネットワークとこれまでに培った加工ノウハウを活かし、分割・溶接することなく一体形状で製作。複雑な曲げ形状でありながら、高精度な仕上がりを実現しました。
ガイド
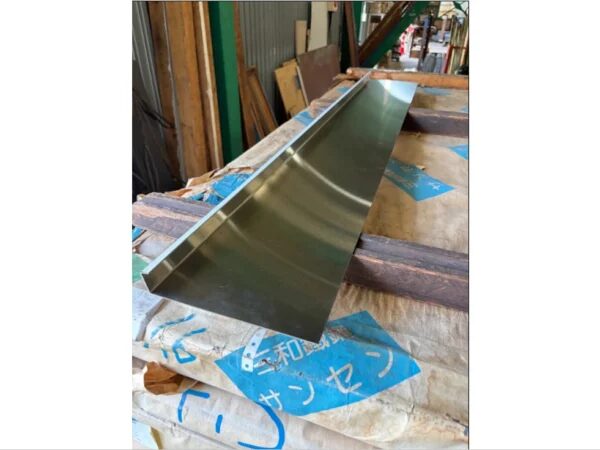
こちらは、エレベーターの出入口付近に設置され、角部を保護するガード部品の加工事例です。
板厚1.5mmのステンレス鋼板をレーザー加工で精密に切り出した後、曲げ加工を施し、指定された角度・寸法に仕上げました。高い寸法精度が必要な製品ですが、切断から曲げまで各工程を適切に管理することで、図面の要求に沿った高精度な加工を実現しています。当社では、ステンレス鋼板のレーザー加工や曲げ加工にも対応可能です。ガード部品をはじめ、各種板金部品の製作についてもお気軽にご相談ください。
コンベア用架台

こちらは、コンベア用架台の製作事例です。鋼材をコの字形状に曲げ加工した後、レーザー加工による切板加工を実施し、その後の溶接工程を経て、最終的にはメッキ処理まで行ったうえで納品いたしました。
カバー部品

こちらは、100×100×2100mmのカバー品の加工事例です。鋼板をレーザー加工で切断した後、曲げ加工を行い、所定の形状に仕上げました。
シャーリング加工は使用せずレーザー加工を採用することで、加工時に発生しやすいズレや歪みを抑え、切り欠き部分も精度よく加工しています。
鋼材の曲げ加工は、鋼材加工まるごと受託センター.comにお任せください!
今回は鋼材の曲げ加工についてご紹介しました。鋼材加工まるごと受託センター.comを運営する株式会社鍛冶儀では、長尺材の曲げ加工やパイプやアングルの曲げ加工にも対応しており、曲げ加工の豊富な実績がございます。ぜひお気軽にご相談ください。