
コンベア架台の製作ポイント|種類・材質・設計時の注意点と長尺フレームの一貫加工
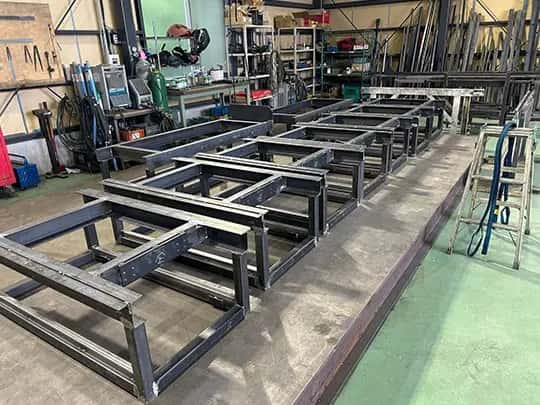
工場の搬送ラインを支えるコンベア架台は、見た目こそシンプルな鋼材フレームですが、その精度や剛性がコンベア全体の稼働安定性を大きく左右します。架台にわずかな歪みやねじれがあるだけで、ベルトの蛇行やローラーの偏摩耗、振動・騒音、搬送物の停止といったトラブルにつながることも少なくありません。
本記事では、コンベア架台の役割や種類、使用される材質・鋼材の違いから、製作時に押さえておきたいポイント、外注時に伝えるべき情報までを解説します。あわせて、長尺フレームの加工から溶接・表面処理まで一貫対応する当社の特徴と製作事例もご紹介しますので、コンベア架台の製作・外注先をご検討中の方はぜひ参考にしてください。
コンベア架台とは
コンベア架台とは、ベルトコンベアやローラーコンベアなどの搬送装置を、決められた高さ・水平度で支持するための鋼製フレームです。コンベア本体の重量だけでなく、搬送物の荷重や駆動部の振動を受け止め、搬送ラインを長期間安定して稼働させる土台の役割を担っています。一般的な装置架台や機械架台と比べると、コンベア架台には次のような特徴があります。
- ライン長に合わせて長尺になりやすく、全長方向の直線性やねじれの少なさが求められる
- 複数の架台を連続して設置するため、架台ごとの高さ・寸法のばらつきがライン全体の精度に影響する
- ローラー、ガイド、センサー、駆動モーターなど、後工程で取り付ける部品が多く、取付穴やタップの位置精度が重要になる
つまりコンベア架台は「重量物を支えられればよい」構造物ではなく、搬送精度を左右する精密な部材として製作する必要があります。なお、架台全般の役割や種類については下記関連記事でも解説しています。
>>関連記事:装置架台・機械架台の製缶加工における製作のポイント
コンベア架台の主な種類
コンベア架台は、設置場所や搬送ラインの構成によってさまざまな構造が採用されます。ここでは代表的な4つの種類をご紹介します。
溶接一体型の固定式架台
角パイプやチャンネルなどの鋼材を溶接で一体化した、最も一般的なタイプです。構造がシンプルで剛性を確保しやすく、比較的コストを抑えやすい点が特長です。一方で、溶接による熱で歪みが生じやすいため、溶接順序の工夫や歪み取りなど、製作段階での精度管理が欠かせません。
アジャスター付きの高さ調整式架台
脚部にアジャスターボルトやレベル調整用のベースプレートを設け、設置後に高さや水平を微調整できるタイプです。工場の床は完全な水平ではないことが多いため、既設ラインとの乗り継ぎ高さを合わせたい場合や、複数台を連続して設置する場合に多く採用されます。
分割・ボルト連結式架台
長いライン用の架台や大型の架台を、複数のユニットに分割して製作し、現地でボルト連結するタイプです。トラックでの輸送や工場内への搬入に制約がある場合、将来のレイアウト変更・増設を見込む場合に有効です。分割部の接合面の精度やボルト穴位置がずれると連結時に段差や芯ずれが生じるため、取付穴の加工精度が特に重要になります。
傾斜・乗り継ぎ部の架台
上下階をつなぐ傾斜コンベアや、コンベア同士の乗り継ぎ部に使用される架台です。脚の長さが前後で異なる、角度を付けたブラケットが必要になるなど、形状が複雑になりやすいのが特長です。傾斜角度や乗り継ぎ高さの精度が搬送物のスムーズな受け渡しに直結するため、図面段階での寸法検討が重要になります。
コンベア架台に使用される材質・鋼材の比較
コンベア架台の材質は、搬送物の重量、設置環境、求められる衛生性やコストによって選定します。代表的な材質と鋼材形状の特徴は次のとおりです。
SS400(一般構造用圧延鋼材)
コンベア架台で最も多く使用される材質です。強度と加工性のバランスに優れ、溶接もしやすく、材料コストを抑えられる点がメリットです。そのままでは錆びやすいため、塗装や溶融亜鉛めっきなどの表面処理を前提に製作します。一般的な工場内の搬送ラインであれば、SS400に塗装仕上げという組み合わせが標準的です。
SUS304(ステンレス鋼)
食品・医薬品・化学関連の工場や、水洗い・洗浄を行う環境では、耐食性と衛生性に優れたSUS304が選ばれます。表面処理が不要で、長期間清潔な状態を保ちやすい一方、SS400に比べて熱伝導率が低く熱がこもりやすいため、溶接時に歪みが出やすいという特性があります。ステンレス架台の特性については下記関連記事もご覧ください。
>>関連記事:ステンレス架台の製作|材料の特性から当社の強みをご紹介
角パイプ・チャンネル・アングルの使い分け
鋼材の形状も、架台の強度や加工方法に大きく関わります。
- 角パイプ:ねじれに強く、見た目もすっきり仕上がるため、脚や横桁に広く使われます。タップ加工を施せば、部品をボルトで直接取り付けることも可能です。
- チャンネル(溝形鋼):曲げ剛性が高く、長尺のサイドフレームや重量物を受ける梁に適しています。
- アングル(山形鋼):ブレース(筋交い)や補強材、ブラケットとして使いやすく、架台の振れ止めに効果的です。
なお、搬送物が軽量な場合はアルミフレームが選ばれることもありますが、重量物の搬送や高い剛性が求められるラインでは、鋼材による製缶構造が適しています。材質ごとの比較は下記の関連記事でも詳しく解説しています。
>>関連記事:架台に適している材質と、架台の加工委託先の選定ポイント
コンベア架台の製作で重要な5つのポイント
コンベア架台の品質は、搬送ラインの立ち上げ工数や稼働後のトラブル発生率に直結します。ここでは、製作時に特に押さえておきたい5つのポイントを解説します。
長尺でも直線性を保ち、ねじれを抑える歪み管理
コンベア架台は全長が2m、3mを超える長尺品になることも多く、溶接時の熱による歪みが全長方向に累積しやすい構造物です。フレームに反りやねじれがあると、ベルトの蛇行やローラーの片当たりの原因になります。
歪みを抑えるには、適切な開先加工と溶接条件の設定、左右対称に熱を入れる溶接順序の工夫、治具による拘束、溶接後の歪み取りといった対策を組み合わせることが重要です。
溶接品質と開先加工の関係については下記の関連記事で解説しています。
ローラー・ガイド・センサー取付穴の位置精度
コンベア架台には、ローラーやガイドレール、光電センサー、駆動モーターなど、多くの部品が後から取り付けられます。取付穴やタップの位置がずれていると、現場での追加工や長穴加工による調整が必要になり、組立工数や納期に大きく影響します。
特に長尺フレームの場合、全長にわたって穴ピッチを正確に揃えるには、長尺ワークに対応できる加工設備が欠かせません。溶接後にマシニングセンタで穴あけ・タップ加工を行うことで、溶接歪みの影響を受けずに高い位置精度を確保できます。
型鋼や角パイプへの穴あけについては、下記の関連記事もご参照ください。
搬送高さと水平を出すレベル調整構造
コンベアは、前後の設備や別のコンベアとの乗り継ぎ高さが揃っていなければ、搬送物の引っかかりや転倒の原因になります。しかし工場の床面には不陸(凹凸や傾き)があることが多く、架台の寸法精度だけでは高さを合わせきれない場合があります。
そのため、脚部にアジャスターボルトやレベル調整用ベースプレートを設け、設置現場で微調整できる構造にしておくことが効果的です。調整代(調整できる範囲)やアンカー固定の有無も、設計段階で検討しておきましょう。
稼働中の振動・たわみに耐える剛性
コンベアは駆動モーターの回転や搬送物の移動によって常に振動を受けています。架台の剛性が不足していると、振動による騒音やボルトの緩み、長期的には溶接部の疲労割れにつながるおそれがあります。
搬送物の重量や搬送速度に応じて、脚の間隔(スパン)を適切に設定し、ブレースや補強材で横揺れを抑えることが重要です。また、横桁のたわみが大きいと搬送面が波打つ原因になるため、鋼材のサイズや板厚は荷重条件をふまえて選定します。
使用環境に合わせた表面処理
コンベア架台は長期間使用される設備のため、設置環境に合った表面処理を選ぶことが耐久性の確保につながります。一般的な屋内環境ではSS400に塗装仕上げ、湿気や水分の多い環境では溶融亜鉛めっき、食品工場や洗浄が必要な環境ではSUS304の採用が目安です。
溶接後に表面処理を行う場合は、処理による寸法変化や穴・タップ部のマスキングも考慮しておく必要があります。
コンベア架台を外注する際に伝えるべき情報
コンベア架台を加工会社に依頼する際、最初に必要な情報がそろっていると、見積もりの精度が上がり、製作途中の仕様変更や手戻りを防ぐことができます。ご相談の際は、次の項目を整理しておくとスムーズです。
- 図面・寸法:全長・幅・高さ、取付穴やタップの位置
- 搬送物の条件:重量、サイズ、搬送速度、コンベアの種類(ベルト・ローラーなど)
- 材質・表面処理:SS400/SUS304などの指定、塗装色やめっきの有無
- 設置環境:屋内・屋外、湿気や水洗いの有無、温度条件
- 既設設備との取り合い:乗り継ぎ高さ、既設ラインとの接続部の寸法
- 搬入・分割の条件:搬入経路の寸法制限、分割製作の要否
- 数量・納期:製作台数(ロット)、希望納期、組立・据付の要否
また、外注先を選ぶ際は、長尺材の加工設備を持っているか、切断・溶接から機械加工・表面処理まで一貫して対応できるかを確認することが重要です。工程ごとに複数の業者へ依頼すると、業者間の調整や輸送の手間が増え、納期遅延や品質のばらつきが生じやすくなります。
当社のコンベア架台製作における特徴
株式会社鍛冶儀が運営する「鋼材加工まるごと受託センター.com」では、コンベア架台をはじめとする各種架台・フレームの製作に、材料調達から加工・表面処理まで一貫して対応しています。
最長6m対応の立形マシニングセンタで長尺フレームを高精度・低コスト加工
当社では、武田機械製の立形マシニングセンタ「TK20S-3000MV-5」を保有しており、最大幅500mm×長さ6,000mmまでの長尺鋼材の高精度加工に対応しています。一般的に長尺部品の加工には門型マシニングセンタが使用されますが、加工チャージが高くなる傾向があります。当社は立形マシニングセンタを活用することで、高い精度を確保しながら加工コストを抑えることが可能です。コンベア架台のサイドフレームやレールなど、長尺部材の穴あけ・座面加工もお任せください。
角パイプへのタップ加工まで一貫対応
コンベア架台の脚や横桁に多く使われる角パイプへのタップ加工にも対応しています。切断・溶接・曲げ・組立とあわせて当社で一貫して対応することで、部品取付の精度を高めるとともに、リードタイムの短縮やコストダウンにも貢献します。
切断・曲げ・レーザー・溶接・表面処理までワンストップ対応
当社では、鋼材の切断から曲げ加工、レーザー加工、製缶・溶接、機械加工まで社内外のネットワークを活かして一貫対応しています。塗装・めっき・アルマイトなどの表面処理や組立にも対応しているため、お客様は複数の業者とやり取りする必要がなく、完成品の状態でお受け取りいただけます。
三次元測定機による品質保証
長尺で複数の取付穴を持つコンベア架台は、寸法精度の確認が重要です。当社では三次元測定機を活用して加工後の寸法を測定し、図面どおりの精度が確保されているかを確認したうえで出荷しています。
コンベア架台に関連する当社の製作事例
角パイプ・チャンネル製のコンベア用架台(900×1200×800mm)
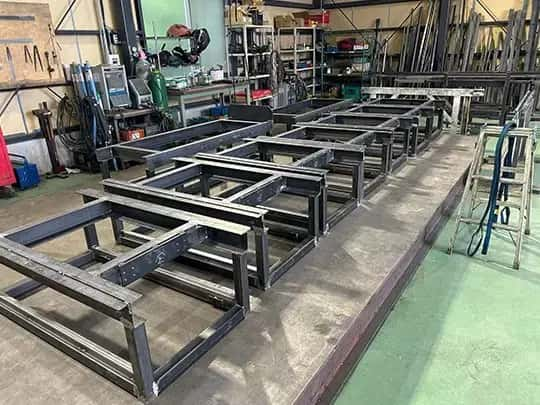
角パイプとチャンネルを用いたコンベア用架台の製作事例です。製缶加工から溶接、角パイプへのタップ穴加工までを一貫して対応することで、約1週間という短納期での納品を実現しました。長尺加工に対応可能な立形マシニングセンタを保有しているため、コンベア用鋼材などの長尺材の切断・製缶加工から高精度な穴あけ加工までワンストップで対応可能です。
全長2,000mmを超えるSUS304製の長尺コンベア用架台
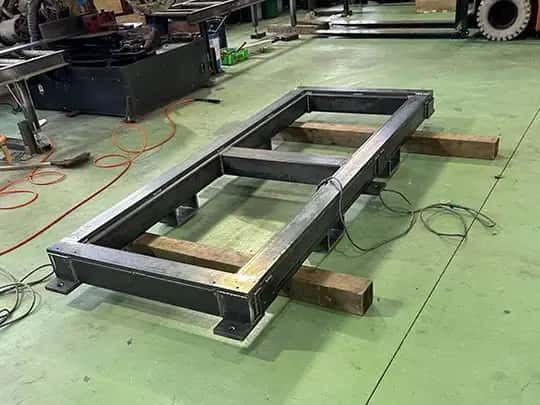
全長2,000mmを超える長尺品のため、加工中に歪みが発生しやすいというリスクがありましたが、熟練の職人による精度管理と豊富な経験に基づく加工技術により、歪みを最小限に抑えることができました。さらに、チャンネル部にはスポット溶接でフラットバーを確実に取り付けることで、強度と安定性を両立しています。
コの字曲げで製作したSUS304製コンベア用架台(自動車業界)
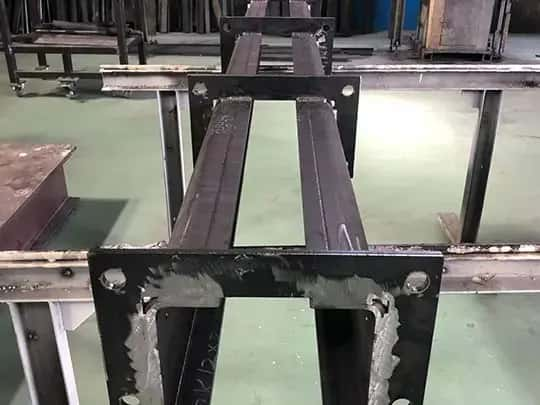
自動車業界向けのコンベア用架台の製作事例です。鋼材をコの字形状に曲げ加工し、レーザー加工で切板を製作した後、溶接を行い、めっき処理まで対応して完成品として納品しました。協力企業とのネットワークを活かし、複数工程を一貫して対応しています。
コンベア架台の製作は株式会社鍛冶儀にお任せください
コンベア架台は、搬送ラインの精度と安定稼働を支える重要な構造物です。長尺フレームの歪み管理、取付穴の位置精度、高さ調整構造、剛性の確保、使用環境に合った表面処理など、製作時に押さえるべきポイントは多岐にわたります。
株式会社鍛冶儀では、最長6m対応の立形マシニングセンタによる長尺加工をはじめ、切断・曲げ・溶接・機械加工・表面処理・組立まで一貫して対応し、高精度なコンベア架台を短納期でご提供いたします。1個の特注品から数千個のロットまで対応可能です。コンベア架台の製作でお困りの方は、ぜひお気軽に「鋼材加工まるごと受託センター.com」までお問い合わせください。